
 简体中文


2026-09-30
Accueil / Actualités / Nouvelles de l'industrie / Séchoir de flocons de PET pour lignes de filature : objectifs d'humidité, préservation IV et spécifications

Lorsqu'une ligne de lavage de PET recyclé fournit des flocons à 30 à 40 % d'humidité dans une ligne de filage de fibres, la viscosité intrinsèque peut chuter de plus de 0,05 dL/g à l'intérieur de l'extrudeuse avant que le premier élément de vis n'ait terminé son travail. Ce mode de défaillance raccourcit la résistance du filament, provoque la rupture des bardeaux et pousse le taux de production en dessous du plan. Un séchoir de flocons de PET est l'équipement qui comble cette lacune, mais seulement s'il est spécifié avec l'objectif d'humidité, le débit et l'approche d'intégration appropriés pour la qualité de fil en question.
La conclusion est simple : si les flocons ne sont pas secs, le filament ne répondra pas à ses spécifications de résistance. Le PET est un polymère ester et ses liaisons ester sont vulnérables à l'hydrolyse à la température de fusion. L'eau absorbée à la surface des flocons ou à l'intérieur de la matrice polymère hydrolyse les chaînes à une vitesse qui dépend de la température de fusion, du temps de séjour et de la concentration en humidité. En pratique, cela signifie que l'IV de la matière fondue chute directement avec le taux d'humidité.
Les polyoléfines telles que le PE et le PP peuvent être extrudées avec l'humidité de surface car elles ne s'hydrolysent pas. Le PET ne le peut pas. Un séchoir pour flocons de PET est donc un conditionneur de processus, pas simplement un outil de déshydratation. Il agit également comme première ligne de défense contre le collage, l’agglomération et la cristallinité inégale dans le système d’alimentation.
Pour la fibre PET recyclée, l'objectif standard d'humidité est inférieur à 50 ppm à l'entrée de la trémie. Pour les filaments à denier fin ou les fils industriels à haute ténacité, l'objectif peut être aussi bas que 20 à 30 ppm.
L’objectif d’humidité n’est pas un chiffre unique partagé par tous les produits en PET recyclé. Cela dépend du processus en aval et du niveau de qualité que vous devez produire.
| Fin de la candidature | Cible d'humidité (ppm) | Pourquoi c'est important |
|---|---|---|
| Cerclage / Monofilament | 100-150 | Exigence IV inférieure, plus indulgente |
| Fibre (POY / FDY) | 40-50 | L'hydrolyse limite la rétention IV |
| Filament à denier fin | 20-30 | Section fine, rapport surface/volume plus élevé |
| Bouteille à bouteille/feuille | 30-40 | Contact alimentaire, IV et couleur |
Le séchage n’est jamais une opération unique. Un séchoir complet de flocons de PET combine des étapes mécaniques et thermiques pour ramener le matériau de 30 à 40 % d'humidité jusqu'aux spécifications cibles.
Les flocons de PET lavés quittent la corde à linge avec 30 à 40 % d'humidité, la majeure partie en surface. Un séchoir centrifuge à grande vitesse fait tourner les flocons humides dans un panier doté de pales de rotor internes, projetant l'eau de surface à travers le tamis. Les vitesses du rotor sont généralement de 2 800 à 3 500 tr/min et l'humidité de sortie après l'étape d'essorage doit être de 3 à 8 % en poids.
Les flocons déshydratés sont ensuite acheminés via une conduite d'air chaud à 100-160°C. L'air en mouvement rapide élimine la surface restante et retient l'humidité. Le temps de séjour est court, généralement de 10 à 15 secondes, c'est pourquoi cette étape est appelée séchage flash.
Pour certaines qualités de fibres et pour les applications bouteille à bouteille, les flocons doivent être cristallisés avant le séchage des granulés. La cristallisation empêche les flocons de s'agglutiner dans la trémie du séchoir déshydratant et augmente la densité apparente, ce qui stabilise le taux d'alimentation. Un cristalliseur fonctionne à 160-180°C avec un lit rotatif ou vibré.
Pour obtenir la plus haute qualité, les flocons séchés et cristallisés passent dans un séchoir déshydratant avec un point de rosée de -40°C ou moins. Cette étape porte l'humidité finale à 20-30 ppm et est obligatoire pour les filaments à denier fin ou de bouteille à bouteille.
Avant de comparer les modèles de séchoirs, verrouillez trois chiffres : l'application finale, le débit maximal et l'apport d'humidité en flocons.
Les lignes de production fonctionnent rarement à la vitesse nominale pendant toute la durée du travail. Un séchoir dimensionné sur le débit moyen deviendra le goulot d'étranglement lors de la montée en puissance, des changements de qualité ou après le redémarrage d'une section. La plupart des prescripteurs de sécheurs dimensionnent l'unité pour 100 à 120 % de la capacité continue maximale de la ligne.
Votre corde à linge détermine la quantité d’humidité que le sèche-linge doit éliminer. Si le débit centrifuge est de 5 % au lieu de 8 %, la charge thermique sur l'étage à air chaud diminue considérablement. Le coût de la capacité de chauffage du séchoir est directement proportionnel à ce chiffre.
Les séchoirs à air chaud fonctionnant à 100-160°C consomment de l'électricité ou de la vapeur selon la source de chaleur. Les clients disposant d’une boucle vapeur-condensat peuvent réduire leurs coûts de fonctionnement ; les clients utilisant l'électricité doivent vérifier le kW installé et l'énergie spécifique par kg. La plage de température doit également être suffisante pour la cristallisation si vous prévoyez d'ajouter cette étape plus tard.
Au niveau de l'équipement, un séchoir à machine à filer ou un module de séchage de flocons de PET autonome doit correspondre au système de dosage de la ligne pour éviter que les flocons ne se coincent dans la trémie.
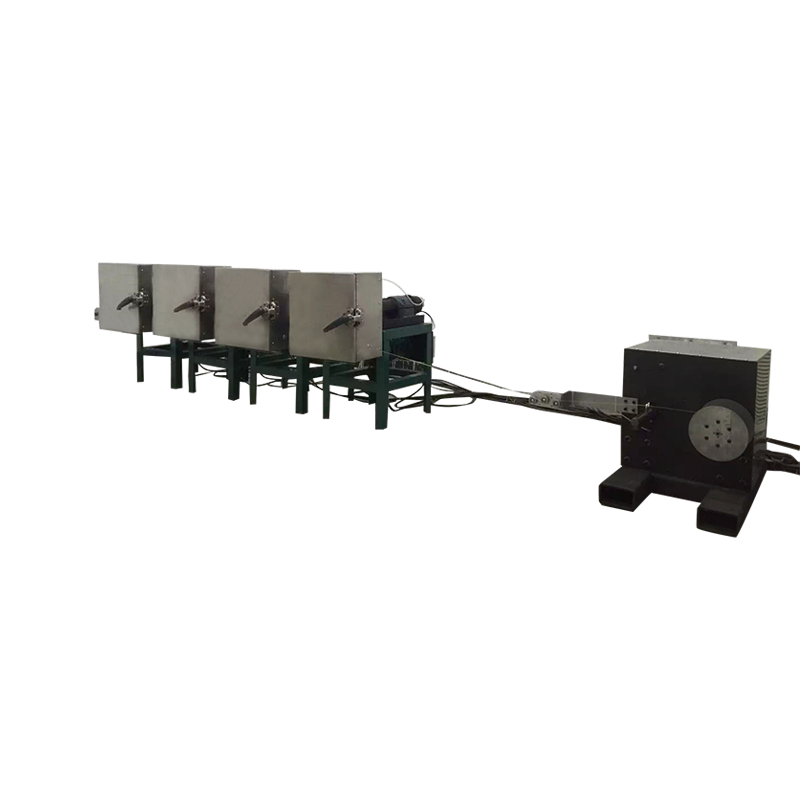
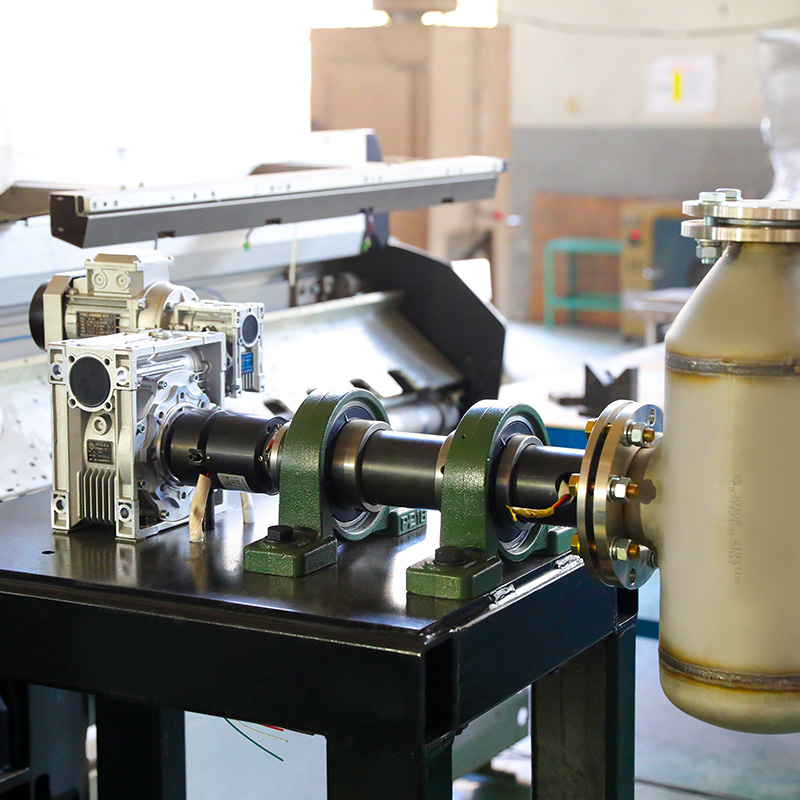 Sécheur à tambour rotatif sous vide SZG-A pour copeaux de fibres chimiques Ce séchoir par lots prétraite les copeaux de polymère avant le filage par fusion, en utilisant le vide et la chaleur pour éliminer l'humidité et éviter la perte IV. Il s’inscrit dans le contexte de garantir que les matières sèches atteignent la trémie de dosage. Voir le produit →
Les symptômes se manifestent soit par des défauts de qualité, soit par une augmentation des factures énergétiques. Les deux renvoient à une cause fondamentale : le sécheur ne fonctionne pas au point de rosée, au temps de séjour ou à la température spécifiés.
Une humidité résiduelle élevée combinée à une vitesse insuffisante dans le pipeline peut faire adhérer les flocons à la paroi du tuyau. Le résultat est une carbonisation et une alimentation inégale. Une boucle de séchage bien conçue comprend un transporteur à haute vitesse et un filtre grossier avant le cyclone.
Il s'agit souvent d'un problème de point de rosée. Si le sécheur par adsorption n'est pas régénéré correctement, le point de rosée dérive vers le haut et la capacité d'absorption diminue. Vérifiez le capteur de point de rosée et inspectez la charge déshydratante chaque saison.
Si le point de fusion IV chute pendant le fonctionnement du sécheur, vérifiez le temps de séjour dans l'extrudeuse et confirmez que le sécheur fournit réellement l'humidité revendiquée. Parfois, les flocons traversent un point froid du séchoir et sortent avec plus d’humidité que ce que la sonde indique.
La section de séchage peut consommer 15 à 20 % de l'énergie totale de la ligne. L'isolation de la conduite d'air chaud, l'optimisation de la vitesse du rotor centrifuge et la réduction du volume d'air transporté sont les solutions les plus rapides. Un sèche-linge plus grand que nécessaire est la principale cause de gaspillage d’énergie.
Demandez une fiche technique sur l’humidité entrante et sortante, pas seulement un chiffre de débit. Les bons fournisseurs proposent une lecture du point de rosée sur l'unité déshydratante et proposent un test sur vos flocons réels avant expédition.
Le chiffre de puissance est le premier endroit où rechercher les coûts d’exploitation cachés. Votre équipement de séchage doit également être compatible avec votre ligne de recyclage existante. Si vous achetez un Ligne de production de filature POY , le sécheur doit fournir une humidité constante au niveau de la trémie de dosage de la ligne. Le même principe s'applique à une ligne FDY, où la cible d'humidité est plus serrée car le filament est étiré.
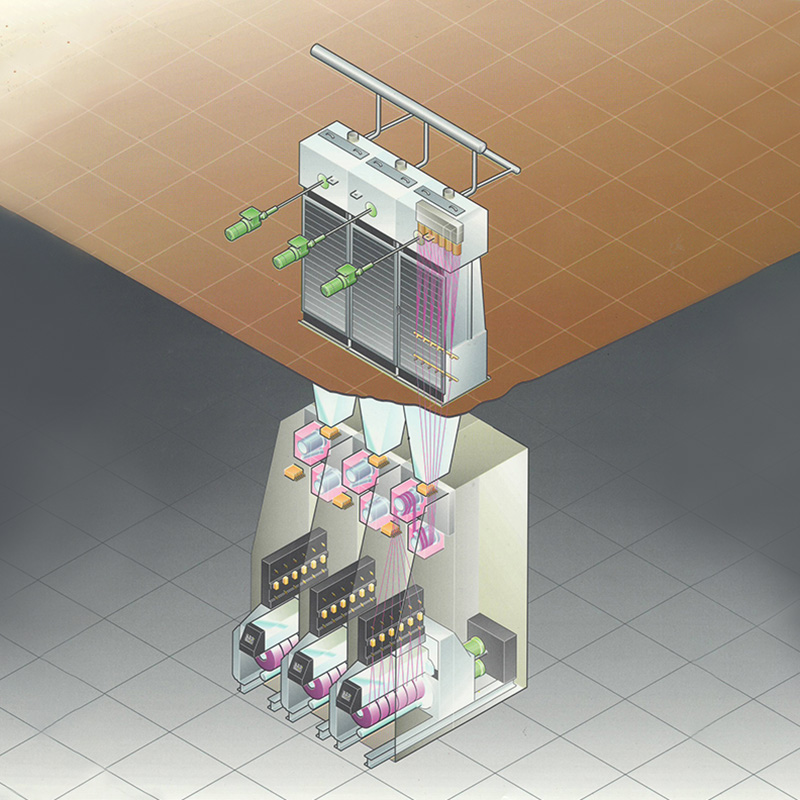
 Ligne de production complète de filature POY pour PET, PA, PP Cette ligne POY clé en main gère le traitement des matières premières via des bobineuses, avec une flexibilité pour plusieurs polymères. Il s'associe à un équipement de séchage pour fournir des flocons constants et à humidité contrôlée à la machine à filer. Voir le produit →
Un séchoir de flocons de PET ne fonctionne pas de manière isolée. Il s'inscrit dans une séquence : séchage, cristallisation, extrusion, filtration et essorage. La trémie du séchoir doit être dimensionnée pour contenir suffisamment de flocons séchés pour une alimentation constante, et le dispositif de dosage doit ajuster le débit de flocons à mesure que la vitesse de l'extrudeuse change.
Compréhension comment fonctionne une ligne de production de filature aide l'opérateur à coordonner le sécheur avec le processus en aval. Si le séchoir est sous-dimensionné, l'extrudeuse fonctionnera sans matériau pendant de courts intervalles, provoquant une fluctuation de la température de fusion et une variation du titre du fil.
Pour une configuration FDY, l’alimentation en flocons a besoin de la même stabilité. Associer le sèche-linge à un Ligne de production de filature FDY n'est viable que lorsque le sécheur peut maintenir les spécifications d'humidité pendant les changements de vitesse de ligne.
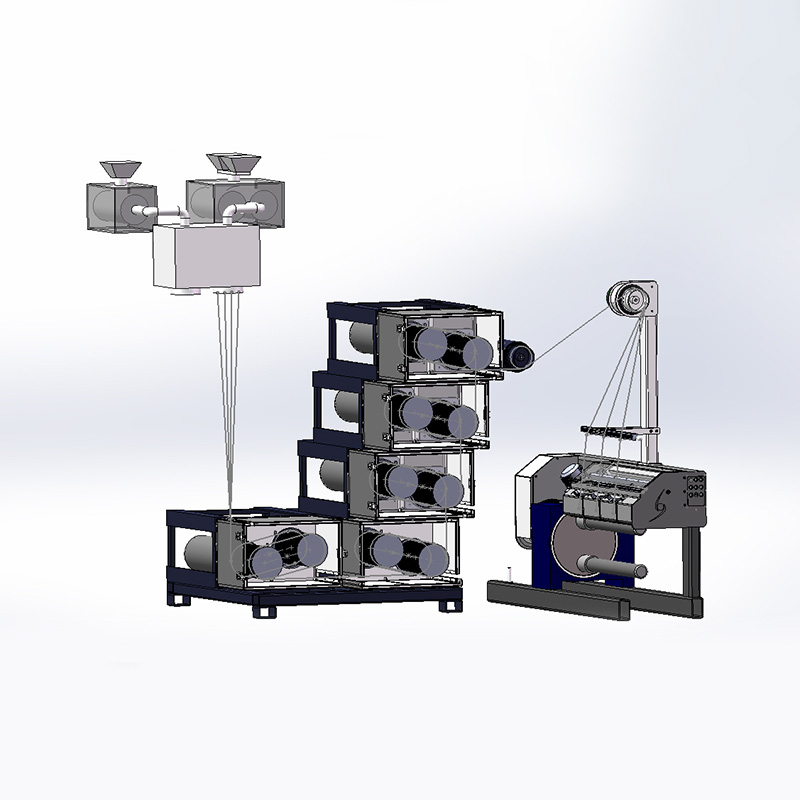
 Ligne de production de filature FDY pour PET, PA, PP et autres Cette gamme FDY est conçue pour les filaments hautes performances, s'intégrant à des systèmes de séchage pour maintenir les spécifications d'humidité lors des changements de vitesse. Il prend en charge la production instantanée et les applications textiles techniques. Voir le produit →
Il est facile de traiter un séchoir de flocons de PET comme accessoire de convoyeur secondaire. Ce n'est pas. C'est la porte qui ouvre ou ferme la rétention IV d'une ligne de fibre PET recyclée. Commencez par l'application finale, verrouillez le débit maximal, définissez l'apport d'humidité de la ligne de lavage, puis comparez les fournisseurs de sèche-linge. Le résultat sera un séchoir qui protège la qualité de chaque filament que vous filez.


ADRESSE: No.1298, route Zhouan, district de développement économique et technologique, ville de Jiaxing, province du Zhejiang
TÉLÉPHONE: +86 19057031687
TÉLÉPHONE: 86-0573-83777752
E-MAIL: [email protected]